 ENG


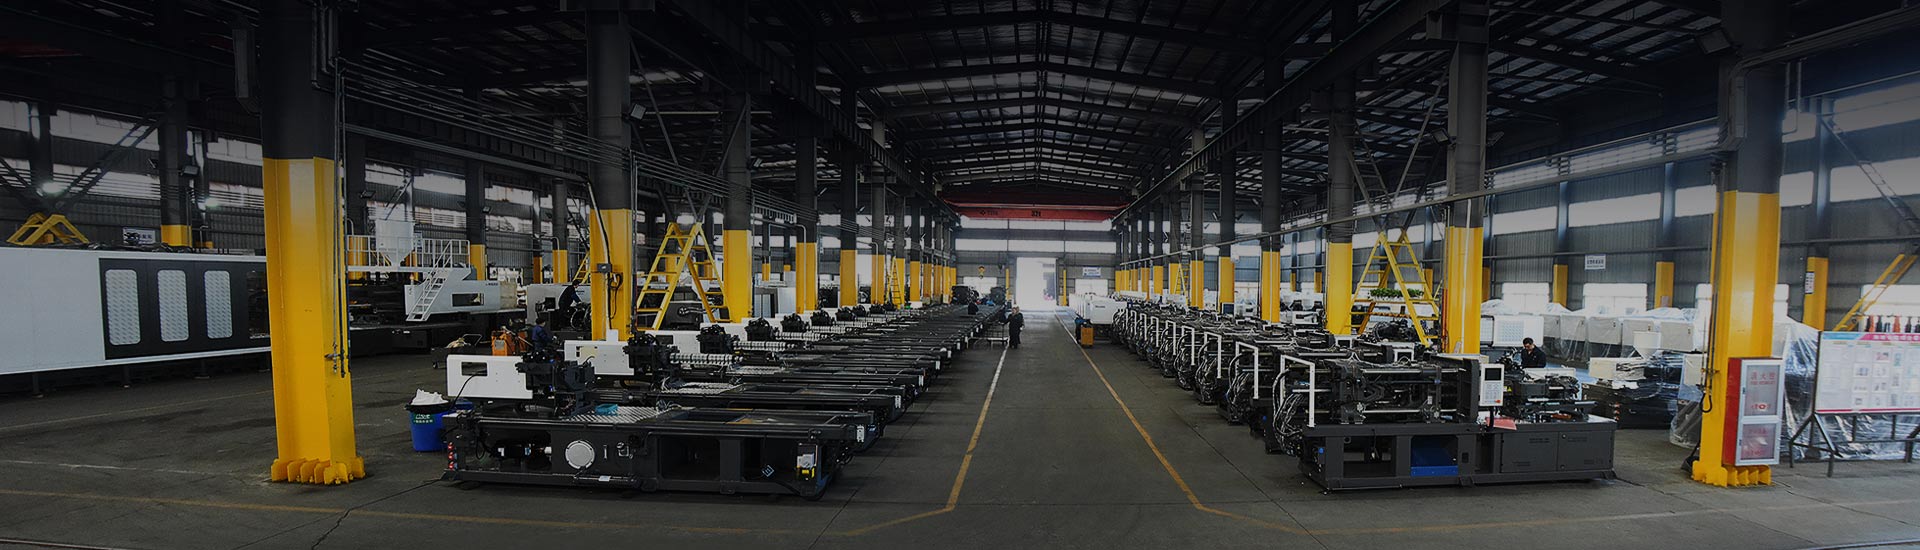
Hvad er en sprøjtestøbemaskine
En sprøjtestøbemaskine er fremstilling af udstyr, der opvarmer og smelter plastisk harpiks, og derefter sprøjter det under kontrolleret tryk ind i en lukket stålform for at danne en fast del. Når delen afkøles inde i formen, åbnes formen, delen skubbes ud, og maskinen gentager cyklussen, ofte tusindvis af gange pr. skift. Denne gentagelige proces er grunden til, at sprøjtestøbemaskinen forbliver en af de mest udbredte kategorier af plastbearbejdningsudstyr til højvolumenfremstilling.
Hver sprøjtestøbemaskine er bygget op omkring to funktionelle systemer, der arbejder sammen: en injektionsenhed, der blødgør og leverer smeltet harpiks, og en spændeenhed, der holder formen lukket mod sprøjtetryk og åbner den for deludkast. Hvorvidt disse systemer drives hydraulisk, elektrisk eller gennem et servohydraulisk hybridarrangement definerer de forskellige maskintyper, der er dækket senere i denne vejledning.
Sprøjtestøbeudstyr spænder over et bredt størrelsesområde. Små præcisionsmaskiner kører godt under 100 tons spændekraft, mens store strukturelle applikationer kræver maskiner vurderet til flere tusinde tons. Som et referencepunkt dækker HIGHSUNs eget produktsortiment, herunder HXM, HXH, HXZ og HYD-serien, en klemkraft varierer fra 98 tons til 3.000 tons , som illustrerer, hvor bred denne udstyrskategori er.
2 kernesystemer Injektionsenhed og spændeenhed
4 nøglestadier Påfyldning, pakning, opbevaring, afkøling
98T til 3.000T Typisk klemkraftområde
Sprøjtestøbningsstadier: Fyldning, pakning, holding og afkøling
Sprøjtestøbningsproceduren forstås bedst som en kort, gentagen cyklus snarere end en enkelt handling. Hver sprøjtestøbningsoperation bevæger sig gennem formlukning og fastspænding, fyldning, pakning og fastholdelse, afkøling og til sidst formåbning og udkastning. At få hvert trin rigtigt, ikke kun sprøjtestøbemaskinens tonnage, er det, der afgør, om en del kommer ud målmæssigt korrekt og fri for synlige defekter.
1 Fastspænding Spændeenheden lukker formen og holder de to halvdele sammen med tilstrækkelig kraft til at modstå trykket fra den indkommende smelte.
2 Fyldning Skruen bevæger sig fremad og skubber smeltet harpiks gennem dyse- og løbesystemet for at fylde formhulrummet med en kontrolleret hastighed.
3 Pakning og holding Yderligere tryk påføres for at pakke ekstra materiale ind i hulrummet, hvilket kompenserer for krympning, når delen begynder at afkøle.
4 Køling Delen fortsætter med at afkøle inde i den lukkede form, indtil den er stiv nok til at holde sin form, når den først er skudt ud.
5 Udvisning Formen åbner, ejektorstifter skubber den færdige del fri, og spændeenheden lukker igen for at begynde den næste cyklus.
Cyklustrykprofil
Illustrativt relativ hulrumstryk over en støbecyklus. Faktiske trykkurver varierer efter delgeometri, vægtykkelse og materiale.
Cyklustidsandel efter trin
Generelt mønster observeret i produktionen, hvor køling typisk tegner sig for den største andel af den samlede cyklustid. Faktiske proportioner varierer med vægtykkelse og materiale.
Sprøjtestøbemaskinekomponenter forklaret
Dette afsnit nedbryder det væsentlige sprøjtestøbeudstyr inde i hver maskine, fra harpiksindtag til den færdige del. Forståelse af disse komponenter gør det lettere at følge det daglige arbejde med plastsprøjtestøbning, fra indledende opsætning til rutinemæssig drift og fejlfinding.
Hopper Holder rå harpiks pellets og føder dem ved hjælp af tyngdekraften ind i tønden. På mange produktionslinjer forbindes tragten til en tørretumbler eller vakuumlæsser som en del af det omgivende hjælpemaskineri.
Tønde og skrue (plastificeringsenhed) Den roterende skrue inde i den opvarmede cylinder transporterer, komprimerer og smelter harpiksen, før den sprøjtes ind. Skruegeometri, kompressionsforhold og længde-til-diameter-forhold er tilpasset den harpiksfamilie, der behandles.
Dyse Leder smeltet harpiks fra tønden ind i formens indløb. Dysespidsdesign påvirker savlen, tryktab, og hvor rent skuddet adskilles fra formen ved starten af den næste cyklus.
Fastspænding Unit Holder de to formhalvdele lukket mod indsprøjtningstryk og åbner formen for deludkast ved hjælp af en mekanisk vippe, direkte hydrauliske cylindre eller et cylinderarrangement med to stempelstang.
Skimmelsvamp Et præcisionsstålværktøj, normalt leveret af en separat formproducent, der danner hulrummet og kernegeometrien af den færdige del og definerer kølekanalens layout.
Slipstænger Stålstænger, der styrer pladebevægelsen og bærer reaktionskraften, der genereres under fastspænding, og holder formen på linje, mens maskinen er under tryk.
Drive System Leverer kraften bag skruens rotation, indsprøjtning og spændebevægelse gennem en hydraulisk pumpe, et servohydraulisk hybridsystem eller fuldt elektriske servomotorer, afhængigt af maskintypen.
Kontrolsystem (HMI) Touchscreen-grænsefladen og den programmerbare controller, der lader en operatør indstille, gemme og overvåge procesparametre såsom injektionshastighed, tryk og temperatur på tværs af hver cyklus.
Oversigt over maskinstruktur
Forenklet strukturelt overblik over en typisk sprøjtestøbemaskinelayout. Den faktiske komponentplacering varierer efter maskintype og producent.
Typer af sprøjtestøbemaskiner og hvordan man skelner dem fra hinanden
Sprøjtestøbemaskiner er generelt grupperet efter drevtype og efter spændestruktur. Drivtypen dækker hydrauliske, elektrisk-hydrauliske hybrid- og helelektriske maskiner, mens spændestrukturen dækker det traditionelle vippedesign og to-pladedesignet. Oven på disse kategorier er specialkonfigurationer bygget til en bestemt proces, såsom dobbeltfarvede maskiner og dedikerede PET- eller PVC-serier.
Kvalitativ sammenligning af almindelige maskintyper
Kvalitativ, illustrativ sammenligning beregnet til at vise relative tendenser, ikke målte præstationsværdier for nogen specifik model.
Elektrisk-hydrauliske hybrid (Servo) maskiner Kombiner en servodrevet hydraulisk pumpe med konventionel hydraulisk aktivering. Denne konfiguration dækker et bredt tonnageområde og balancerer præcision, energieffektivitet og driftsfleksibilitet, hvilket gør den til en af de mest specificerede sprøjtestøbemaskinekategorier til generel fremstilling.
Fuldstændig elektrisk Machines Brug servomotorer til fastspænding, indsprøjtning og udstødning i stedet for hydraulikolie. De tilbyder typisk hurtig dynamisk respons, et renere driftsmiljø og stærk repeterbarhed, som passer til præcisionselektronik, medicinske og optiske dele.
To-plade Machines Udskift det traditionelle tre-plade vippedesign med to store trykplader, der er forbundet direkte med bindestangscylindre. Dette layout fordeler klemkraften jævnt på tværs af store forme og er almindeligt for store tonnage applikationer.
Høj-Speed Machines Har en ramme med høj stivhed og hurtig injektionsrespons til tyndvæggede forme med høj kavitation. De bruges ofte til emballage, tyndvæggede beholdere og andre hurtig-cyklus, højvolumendele.
Dobbelt-farve og multi-materiale maskiner Er udstyret med to eller flere uafhængige injektionsenheder og et roterende eller glidende støbebord, der gør det muligt at støbe to harpikser eller to farver på en enkelt del i én cyklus.
Dedikerede PET- og PVC-maskiner Brug specialiserede skruer, tønder og temperaturkontrolsystemer, der er skræddersyet til en enkelt harpiksfamilie. PET-præformmaskiner er optimeret til hurtig afkøling og klarhed, mens PVC- og rørtilpasningsmaskiner bruger korrosionsbestandige komponenter, der er egnede til PVCs varmefølsomhed.
Klemkraft og tonnage: Dimensionering af en maskine til delen
Klemkraft, almindeligvis udtrykt i tons, beskriver, hvor meget kraft spændeenheden kan anvende for at holde formen lukket, mens smeltet harpiks fylder hulrummet under tryk. Tonnage estimeres generelt ud fra det projicerede areal af delen, en passende hulrumstrykfaktor for den anvendte harpiks og en rimelig sikkerhedsmargin, som derefter bekræftes med formproducenten eller maskinleverandøren før den endelige dimensionering.
Spændekraft efter maskinserie
Omtrentlige referenceområder for almindeligt tilgængelig spændekraft efter maskinserie. Præcise tilbud varierer efter producent og model.
Tonnagereference efter delkategori
Tabellen nedenfor giver et generelt udgangspunkt for, hvordan tonnage plejer at stemme overens med delkategori. Det er en reference for tidlig planlægning, ikke en erstatning for en korrekt tonnageberegning på en specifik del og form.
| Tonnageområde | Eksempler på typiske dele | Almindelig maskintype |
|---|---|---|
| Under 200 tons | Små præcisionskomponenter, stik, hætter og lukninger | Helelektriske eller små hybrid servomaskiner |
| 200 til 600 tons | Husholdningsprodukter, PET-præforme, mellemstore apparatdele | Hybrid servo eller dedikerede PET-maskiner |
| 600 til 1.200 tons | Indvendige paneler til biler, store kasser, rørfittings | Hybrid servo eller to-plade maskiner |
| 1.200 tons og derover | Store karosseripaneler til biler, paller, store apparathuse | To-plade maskiner |
Valg af den rigtige injektionsenhed
Injektionsenheden udfører arbejdet med at smelte og levere harpiks, så den skal dimensioneres og konfigureres til delen og materialet i stedet for at vælges efter tonnage alene. To maskiner med identisk spændekraft kan stadig passe dårligt til det samme job, hvis deres indsprøjtningsenheder ikke er tilpasset skudstørrelse og harpiksadfærd.
Bekræft skudstørrelsen og plastificeringskapaciteten dækker den tungeste del plus løbere, med en vis ledig kapacitet til fremtidige forme.
Tilpas skruelængde-til-diameter-forhold og kompressionsforhold til harpiksfamilien, da fyldstoffer og additiver ændrer forskydnings- og varmebehov.
Kontroller det maksimale indsprøjtningstryk og hastighed mod tyndvæggede eller lange strømningsveje, der kræver hurtige påfyldningstider.
Overvej korrosionsbestandige eller slidbestandige skrue- og cylinderbehandlinger til PVC, glasfyldte eller andre krævende harpikser.
Gennemgå modtryk og blødgøringshastighed, hvis cyklustiden er begrænset af, hvor hurtigt tønden kan forberede det næste skud.
Bekræft dysetype og temperaturkontrolzoner, der passer til materialer, der er følsomme over for fugt eller termisk nedbrydning, såsom PET.
Hjælpemaskiner og støtteudstyr
At vælge sprøjtestøbemaskinen og støttemaskineriet sammen, snarere end sekventielt, har tendens til at producere en bedre afbalanceret produktionscelle. Hjælpemaskineri er ofte den begrænsende faktor i en sprøjtestøbecelle, selv når selve sprøjtestøbemaskinen har ledig cykluskapacitet. En tørretumbler, der ikke kan holde trit med kapaciteten, en kølemaskine, der er dimensioneret til en mindre form eller en udtagningsrobot med en langsom rækkevidde-cyklus, kan hver især blive flaskehalsen for hjælpemaskineriet, der begrænser det samlede output, hvorfor dimensionering af hjælpeudstyr fortjener den samme opmærksomhed som valg af tonnage og injektionsenhed. Dette betyder endnu mere for hjælpemaskineri til komplekse sprøjtestøbedesigns, såsom multi-cavity familie forme og hot runner værktøj, hvor flere støttesystemer skal forblive koordinerede på én gang.
Materiale tørretumblere og læssere Fjern fugt fra hygroskopiske harpikser såsom PET og tilfør automatisk fortørret materiale, hvilket reducerer manuel håndtering omkring tragten.
Skimmelsvamp Temperature Controllers Cirkuler vand eller olie gennem formen for at holde en stabil kavitets overfladetemperatur, hvilket påvirker cyklustiden, overfladefinishen og dimensionsstabiliteten.
Vandkølere Tilfør afkølet vand til formen og, i nogle opsætninger, til tønden, hvilket understøtter kølestadiet, der typisk udgør den største andel af cyklustiden.
Robotiske take-out systemer Fjern automatisk færdige dele og løbere fra formområdet, hvilket forkorter udstødningsfasen og understøtter uovervåget produktion.
Granulatorer og efterslibningssystemer Genbearbejd indløb, løbere og kasserede dele til brugbar genslibning, et vigtigt trin for familieforme, der genererer betydelig skrotvolumen.
Hot Runner-controllere Administrer zone-for-zone temperatur på hot runner-forme, hvilket er særligt vigtigt for komplekse formdesign med flere hulrum.
Materialeovervejelser: Harpiks, polyethylen og ingeniørplast
Forskelle i sprøjtestøbebearbejdning mellem harpiksfamilier forklarer, hvorfor ingen enkelt maskinopsætning fungerer til hver opgave. Harpikssprøjtestøbningsprocessen afhænger i høj grad af, hvordan materialet opfører sig, når det er smeltet, inklusive strømningslængde, krympningshastighed og følsomhed over for forskydning og varme.
Grundlæggende om harpikssprøjtestøbning
Hver harpikssprøjtestøbningsproces starter med smelteadfærd. Tekniske harpikser med glasfiberforstærkning har typisk brug for højere tøndetemperaturer, højere indsprøjtningstryk og slidbestandige skruer, mens ufyldte råvareharpikser generelt behandles ved lavere temperaturer med et bredere forarbejdningsvindue.
En kort vejledning til fremstilling af sprøjtestøbning af polyethylen
Polyethylen er en semi-krystallinsk harpiks, der anvendes meget i hætter, lukninger, tyndvæggede emballager og husholdningsprodukter. Det behandler generelt med lav fugtfølsomhed og et bredt smeltetemperaturvindue, selvom der skal tages højde for krympning i formdesign, og højdensitets- og lavdensitetskvaliteter er normalt indstillet separat i stedet for at blive behandlet som én opskrift.
Termohærdende materialer såsom BMC, eller bulkstøbemasse, behandles anderledes end termoplast. Tromlen holdes relativt kølig for at forhindre for tidlig hærdning, mens selve formen opvarmes, så delen hærder, når den fylder hulrummet, hvorfor BMC-kompatible maskiner bruger en anden cylinder- og kontrolkonfiguration end en standard termoplastpresse. PVC følger også sin egen vej, da dens varmefølsomhed kræver korrosionsbestandige skruer og stramt kontrollerede tøndetemperaturer, mens PET kræver grundig fortørring og hurtig, ensartet afkøling for at bevare klarheden.
Nøgleapplikationer til sprøjtestøbte dele
Sprøjtestøbte dele og sprøjtestøbningsartikler når næsten alle kategorier af fremstillede varer, fra engangsemballage til strukturelle komponenter, der er vurderet til mange års kontinuerlig service. Alene sprøjtestøbning af apparater dækker alt fra vaskemaskinens tromler til køleskabsdøre, mens den samme kerneproces, med en anden form, skrue og cyklusopsætning, også producerer bilinteriør, huse til medicinsk udstyr og elektriske kabinetter.
Autodele Forbrugerelektronik Emballage og drikkevareaftapning Industrielle komponenter Forbrugerprodukter Medicinsk udstyr Byggeri og Bygning
Om Highsun
Ningbo Highsun Plastic Machinery Co., Ltd. er baseret i Beilun Science and Technology Park i Ningbo, Kina, et område, der er bredt kendt i industrien som et center for fremstilling af plastmaskiner. Fabrikken dækker mere end 120.000 kvadratmeter og er dedikeret til at producere sprøjtestøbemaskiner af mærket HIGHSUN.
Bygget på næsten to årtiers fokuseret udvikling og mere end halvtreds års erfaring i moderselskabet, er HIGHSUN Machinery blevet anerkendt blandt de tre bedste producenter af sprøjtestøbemaskine i Ningbo og blandt de ti bedste producenter af plaststøbemaskine i Kina. Virksomheden beskriver sin tilgang som raffineret produktionsprocesstyring parret med en målstyret standard for fremstillingskvalitet.
HIGHSUNs produktsortiment spænder over elektrisk-hydrauliske hybridmaskiner, to-plademaskiner, højhastighedsmaskiner, enkelt- og dobbeltfarvede maskiner, BMC-maskiner og dedikerede PET- og PVC-serier med klemkraft fra 98 tons til 3.000 tons. Tilpassede konfigurationer er tilgængelige for projekter, der falder uden for en standard katalogspecifikation. Som leverandør af sprøjtestøbemaskine beskriver HIGHSUN sin driftsfilosofi som at forfølge ekspertise og støbeperfektion med en kundecentreret tilgang, der styrer den daglige drift.
120.000 kvm Fabriksfodaftryk
98T til 3.000T Fastspænding force range
Top 3 / Top 10 Placering i Ningbo / Kina

HXM servomaskine Elektrisk-hydraulisk hybrid servoserie, der dækker et bredt tonnageområde, bygget op omkring et intelligent servodrivsystem. Se serien
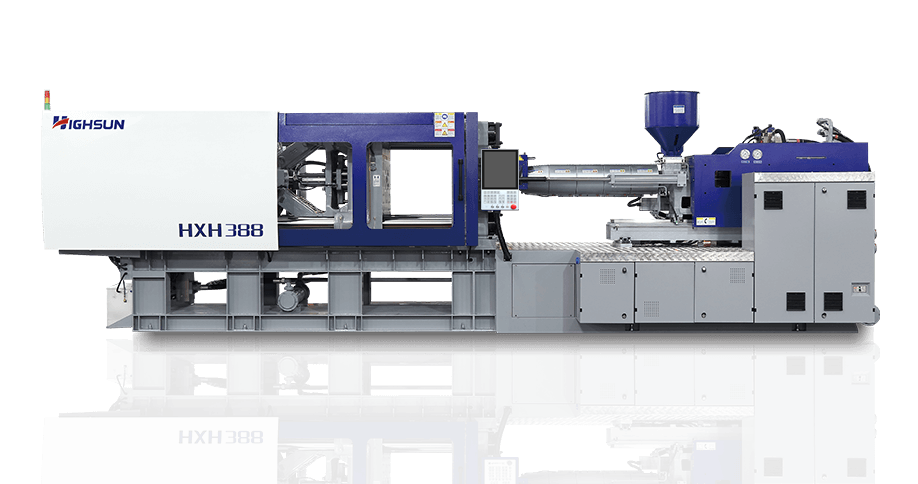
HXH højhastighedsmaskine Høj-rigidity, high-speed series aimed at thin-wall products that need rapid injection response. Se serien

HXZ to-plade maskine Stortonnage to-pladeserie designet til kompakt struktur og ensartet spændekraftfordeling. Se serien

HYD All-Electric Series Fuldt servo-elektrisk drev på tværs af fastspænding, indsprøjtning og udstødning for præcis, ren produktion. Se serien

PET præform Machine Dedikeret PET-serie bygget til hurtig afkøling og dimensionel konsistens i præformproduktion. Se serien
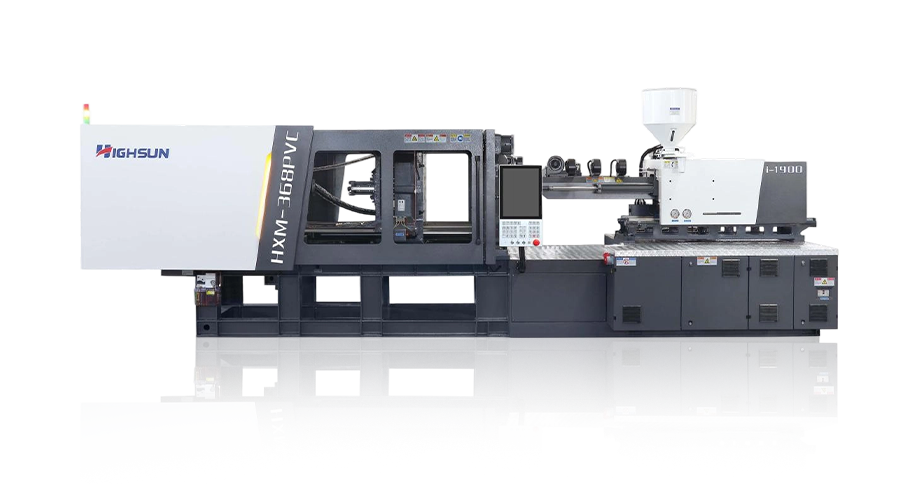
PVC sprøjtestøbemaskine PVC-dedikeret serie med korrosionsbestandige komponenter egnet til rørfittings og relaterede produkter. Se serien
Ofte stillede spørgsmål
Q1 Hvad er en sprøjtestøbemaskine?
En sprøjtestøbemaskine er fremstilling af udstyr, der smelter plastharpiks og sprøjter det under tryk ind i en lukket form, hvor det afkøles til en færdig del. Det er kerneudstyret bag de fleste masseproducerede plastikkomponenter.
Q2 Hvordan fungerer en sprøjtestøbemaskine?
Det fungerer gennem en gentagen cyklus: Formen lukker og klemmer, smeltet harpiks fylder hulrummet, paknings- og holdetryk kompenserer for krympning, delen afkøles, og formen åbner, så den færdige del kan skubbes ud, før cyklussen gentages.
Q3 Hvad er de forskellige typer sprøjtestøbemaskiner?
Fælles kategorier omfatter hydrauliske maskiner, elektrisk-hydrauliske hybridmaskiner, helelektriske maskiner, to-plademaskiner, højhastighedsmaskiner og dobbeltfarvede maskiner sammen med dedikerede PET- og PVC-serier bygget til specifikke harpikser.
Q4 Hvordan vælger jeg en sprøjtestøbemaskine?
Start fra din dels krav til klemkraft, skudstørrelse og harpiks, og match dem derefter mod drevtype, pladestørrelse og kontrolsystem, sammen med hvor godt en given leverandør kan understøtte dine automatiserings- og materialebehov.
Q5 Hvilken størrelse sprøjtestøbemaskine har jeg brug for?
Maskinstørrelsen er generelt sat af det projicerede areal af din største del, det hulrumstryk, dit materiale kræver, og din skudvægt, så den rigtige størrelse afhænger af de specifikke dele og forme, du planlægger at køre.
Q6 Hvor mange tons sprøjtestøbemaskine har jeg brug for?
Tonnagekravene varierer meget, fra under 100 tons for små præcisionskomponenter op til flere tusinde tons for store konstruktionsdele, så tonnage beregnes typisk pr. del i stedet for antaget ud fra et generelt gennemsnit.
Q7 Hvordan beregner jeg tonnage af sprøjtestøbemaskine?
Tonnage estimeres generelt ved at gange delens projicerede areal med en passende hulrumstrykfaktor for harpiksen og derefter tilføje en sikkerhedsmargin, en beregning, der normalt bekræftes med formproducenten eller maskinleverandøren før den endelige dimensionering.
Q8 Hvordan vælger jeg den rigtige injektionsenhed?
Match injektionsenhedens skudstørrelse og plastificeringskapacitet til din tungeste del plus løbere, og bekræft derefter, at skruedesignet passer til din harpiks, da PVC, PET og glasfyldt ingeniørplast kræver forskellige skrue- og tøndekonfigurationer.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
