 ENG


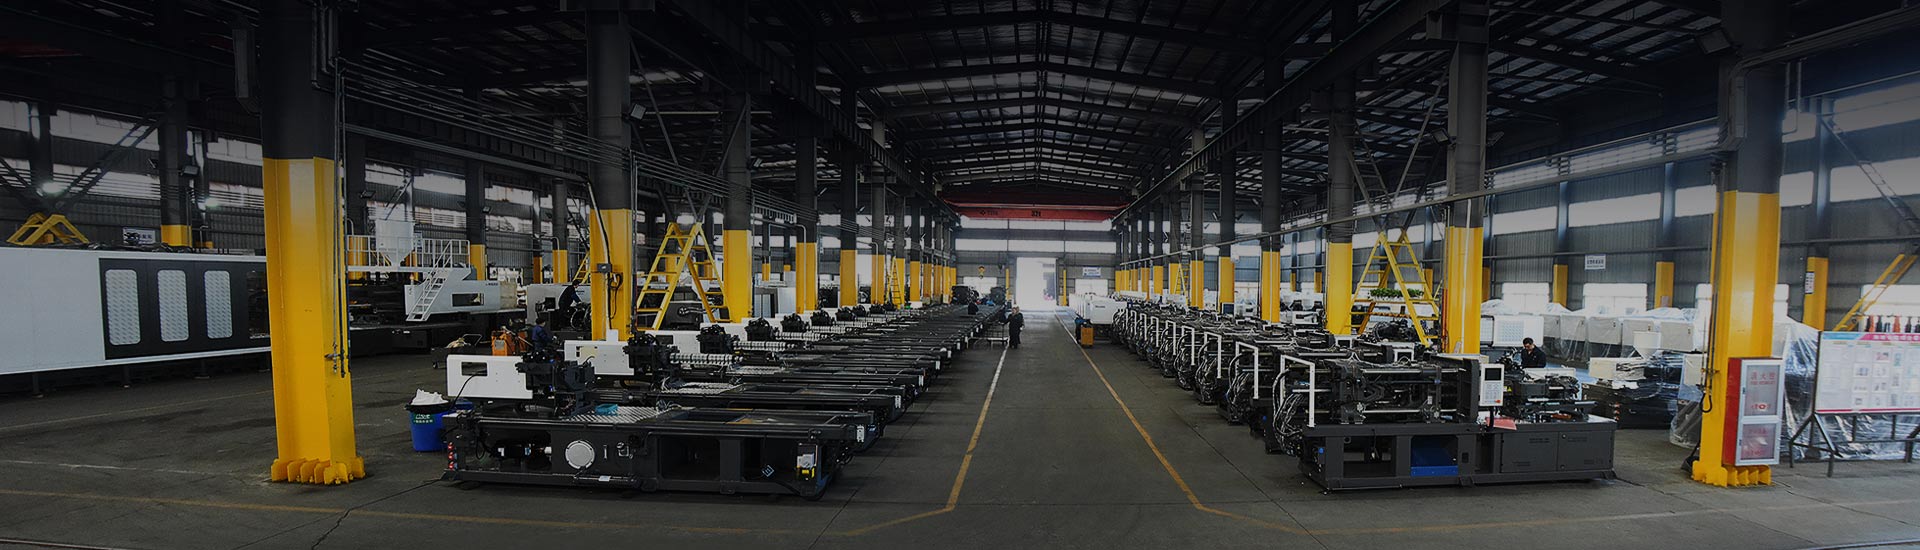
En plastsprøjtestøber vælges af den del, den skal producere, ikke efter nummeret på tilbuddet. Når en PET-præformform med 32 hulrum, en 900 ml tyndvægget beholder eller en 12 kg logistikkasse skal holde en fast cyklustid og en fast skrotningshastighed i årevis, stopper det nyttige spørgsmål med at være "hvad koster denne maskine" og bliver "hvad holder denne maskine".
Det korte svar først: lås maskinklassen og klemkraften til delens geometri, beslut derefter drevarkitekturen, og sammenlign prisen sidst. Købere, der vender om den ordre, betaler normalt forskellen i skrothastighed, cyklustid eller en maskine, der fysisk ikke kan tage den form, de allerede ejer.
Hvad "Plastic Injection Molder" dækker
Sætningen bruges til to forskellige ting, og at blande dem spilder uger:
- Maskinen - en sprøjtestøbemaskine med frem- og tilbagegående skrue, der smelter, indsprøjter, holder og skubber ud. De fleste tekniske søgninger betyder dette.
- Virksomheden - en specialfremstillet støber, der kører disse maskiner på vegne af en mærkeejer.
Hvis du udstyrer en fabrik, køber du den første. Hvis du outsourcer produktionen, auditerer du den anden, men du har stadig brug for dens maskinliste, fordi tonnage, skudstørrelse og tørcyklus afgør, om den butik overhovedet kan citere din del.
Uanset mærke er maskinen bygget op af fire undersystemer: spændeenheden (stempler, bindestænger, vippe- eller to-stempellås), indsprøjtningsenheden (tragt, skrue og cylinder, dyse), drivsystemet (fast pumpe, variabel pumpe, servo, hybrid eller helelektrisk) og styresystemet, der sekvenserer temperatur, tryk og position.
Figur 1: De fire undersystemer i en plastsprøjtestøber, vist i forenklet isometrisk billede.
Match maskinklassen med delen først
To fabrikker kan bestille den samme 250-tons maskine og få helt forskellige resultater, fordi klemkraft kun er en af fire specifikationer, der afgør en pasform. De andre tre er skudvægt, stagafstand og tørcyklustid.
| Del familie | Maskinklasse til shortlist | Hvad afgør egentlig valget |
|---|---|---|
| Tyndvæggede beholdere, låg, kopper | Højhastighedsmaskine med servohydraulik | Injektionshastighed og cyklustid på vægge under ca. 1 mm |
| PET præforme | PET-dedikeret maskine | Skruegeometri med lav forskydning og repeterbarhed på tværs af 24 til 96 hulrum |
| PVC og CPVC fittings | PVC-dedikeret maskine | Korrosionsbestandig tønde, stram temperaturkontrol, kort opholdstid |
| Kasser, spande, logistikcontainere | Kasse- og spandoptimeret servomaskine | Klemmekraft, støtte til formvægt, gentagelig cyklus ved høj skudvægt |
| Apparater og husholdningsdele | Generel servomaskine | Vindu med skudvægt, pladens størrelse, farveændringshastighed |
| Store automotive og tekniske dele | To-plade maskine | Pladedimensioner, stagafstand, tørcyklus med en kraftig form |
Læs tabellen fra del til maskine. Reelle tilbud løber ofte baglæns, startende fra hvilken tonnage der tilfældigvis er på lageret. Bed leverandøren om at kortlægge din tegning, hulrumstal og materiale til en specifik model og forklare, hvilken specifikation der udelukkede alternativet.
Clamp Force er det første filter på enhver shortlist
Klemmekraft holder formen lukket mod hulrummets tryk, der forsøger at skubbe den fra hinanden. Arbejdsmetoden er projiceret areal multipliceret med hulrumstryk, plus en sikkerhedsmargin for flash-tilbøjelige geometrier og lavviskositetskvaliteter. Derfor kan et fladt låg og en dyb skovl med samme fodaftryk ende med 200 tons mellemrum.
Når klemkraften er fastsat, eliminerer tre numre modeller hurtigt:
- Skudvægt - Part plus runner sidder normalt inde i omkring 20 til 80 procent af den maksimale skudkapacitet, så skruen har tilstrækkelig opholdstid til at blødgøre smelten uden at nedbryde den.
- Bindestangsafstand og pladestørrelse - en form, der ikke passer fysisk, kan ikke spændes fast, uanset hvad tonnagen siger.
- Tørcyklus tid - gulvet under din cyklus. Hvis tørcyklus plus indsprøjtning plus køling overstiger dit mål, er maskinen forkert til opgaven.
Figur 2: øvre klemkraft pr. maskinserie, baseret på offentliggjorte modelbetegnelser.
Rækkevidden er vigtig, fordi en del af familien sjældent bliver alene. En plante, der starter med kasser, tilføjer spande, derefter hætter og derefter en teknisk del med et strammere tolerancebånd. Et katalog, der dækker omkring 98 til 3300 tons inde i ét reservedels- og serviceøkosystem, undgår et andet leverandørforhold senere.
 HXM258-I: HXM servo sprøjtestøbemaskine I det ekspansive område af sprøjtestøbeudstyr skiller 258T energibesparende servosprøjtestøbemaskine sig ud som det ideelle valg til småskalaproduktion... Se produkt →
Drevarkitektur afgør elregningen
To maskiner med identisk klemkraft kan afvige mærkbart i energiforbruget, fordi et drivsystem kun forbruger, hvad cyklussen har brug for eller ikke. En maskine med fast pumpe kører pumpen kontinuerligt med hastighed. En servodrevet hydraulisk maskine matcher output til efterspørgsel. En hybridmaskine parrer et servohydraulisk system med en elektrisk indsprøjtningsakse, og en helelektrisk maskine fjerner hydraulik fra indsprøjtnings- og spændeakserne fuldstændigt.
Rapporterede besparelser fra servodrevet hydraulik i forhold til fastpumpede maskiner varierer med cyklus, skimmel og kølebelastning, så behandl enhver enkelt procentdel med mistænksomhed. Bed om et undermålet forsøg på din egen form og din egen cyklus, før du underskriver.
Figur 3: orienteringshjælp til drevtyper, ikke en erstatning for et specifikationsark.
I praksis: Helelektriske og hybride maskiner tjener deres præmie i arbejde med små og mellemtonnage, hvor repeterbarhed og energi dominerer. Servo-hydrauliske maskiner forbliver det bredeste kompromis på tværs af delstørrelser, og design med to trykplader tager over, når dele, forme og tonnage bliver store.
Når cyklustid er produktet: Højhastighedsmaskiner
Tyndvægsemballage er det tydeligste tilfælde, hvor maskinklassen, ikke tonnagen, afgør rentabiliteten. Vægge under ca. 1 mm fryser på brøkdele af et sekund, så smelten skal nå frem, før porten forsegler. Det kræver høj indsprøjtningshastighed og trykrespons, en akkumulator eller en servo-indsprøjtningsakse, en skrue med det rigtige kompressionsforhold og en spændestruktur, der er stiv nok til at overleve trykspidserne.
En maskine til generelle formål kan skubbes for at køre sådan en form, men cyklussen strækker sig, skrothastigheden stiger, og formen slides hurtigere. For tyndvæggede emballager og beholdere , højhastighedsklassen eksisterer netop for at holde cyklen inde i vinduet.
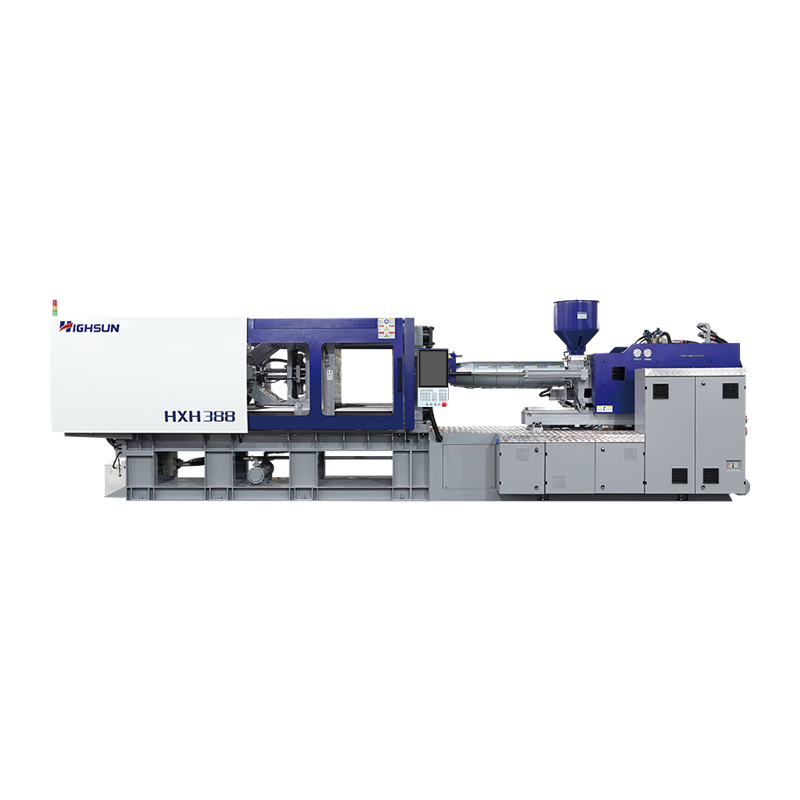 HXH388: HXH højhastigheds sprøjtestøbemaskine Med avanceret teknologi og optimeret design demonstrerer den 388 tons tyndvæggede sprøjtestøbemaskine enestående ydeevne med hensyn til produktionseffektivitet... Se produkt →
Cyklustid er også grunden til, at højhastighedsmaskiner normalt købes i grupper: én maskine indstiller linjens output, og resten følger den.
PET-præforme og PVC-fittings er deres egne maskinklasser
PET-præforme bedømmes ud fra acetaldehyd-indhold, iboende viskositetstab og vægtykkelsesfordeling, og ingen af disse er en generel skrue designet til. En PET-dedikeret maskine bruger skruegeometri med lav forskydning, kort opholdstid og repeterbarhed af skud, der er tæt nok til at holde en 24 til 96 kavitet varm løber.
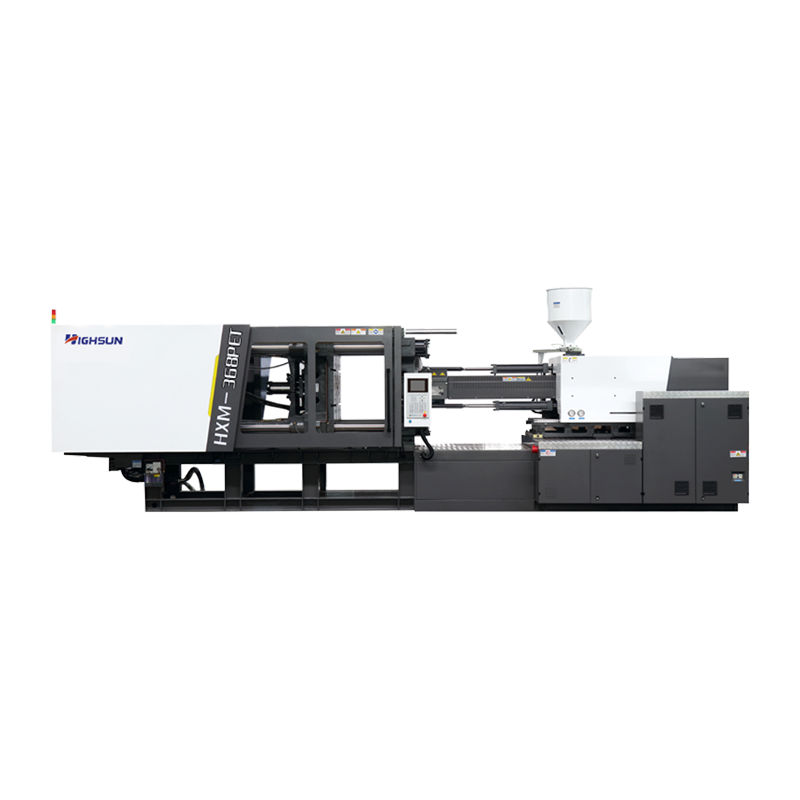 HXM368-PET: PET-præform sprøjtestøbemaskine HXM-368T PET-sprøjtestøbemaskinen er en dedikeret model med en stor tonnage af klemkraft (368 tons). Den er specielt designet til den effektive formning... Se produkt →
PVC er det modsatte problem. Materialet frigiver hydrogenchlorid, hvis det overophedes eller sidder for længe i tønden, så PVC-maskiner bruger korrosionsbestandig skrue- og tøndemetallurgi, strammere temperaturzonering og en strømningsbane uden døde hjørner. At køre PVC på en standardmaskine forkorter hardwarens levetid og producerer en skrotstrøm, der er svær at genbruge.
Hvad skal verificeres før godkendelse af indkøbsordren
De fleste tvister efter levering spores tilbage til en specifikation, der aldrig blev skrevet ned, endsige målt. Gennemfør denne liste med leverandøren:
- Skudvægt og skruekompressionsforhold matchede den faktiske form, ikke til brochuren.
- Bindestangsafstand, pladedimensioner og formmonteringsmønster kontrolleret i forhold til formtegningen.
- Tørcyklus målt med formen monteret og udtagningsrobotten i løkken.
- Energiforbrug verificeret med et undermåler på din egen cyklus.
- Hydraulik-, servo- og kontrolkomponentmærker bekræftet skriftligt.
- Reservedelsliste, leveringstider og regional servicesvarstid aftalt i kontrakten.
- Garantiomfanget dækker skrue, cylinder og servodrev, ikke kun rammen.
- Installation, idriftsættelse og operatøruddannelse inkluderet eller prissat separat.
For en længere kommerciel version af denne liste, se webstedets noter på nøglepunkter for køb af en sprøjtestøbemaskine .
Købsprisen er én linje i et femårigt budget
Maskinprisen er normalt den mindre halvdel af en støbecelle, når først støbeformen, automatiseringen, installationen, energien, reservedele og nedetiden er talt. En maskine, der er billigere, men to sekunder langsommere på en 15-sekunders cyklus, mister forskellen inden for måneder efter tre-skifts produktion.
- Energi pr. kg gode dele, målt i stedet for citeret
- Skrothastighed under opstart, farveskift og materialeskift
- Gennemsnitlig tid mellem hydrauliske, elektriske og kontrolfejl
- Reservedel leveringstid, fordi to ugers ventetid på et servodrev er to ugers tabt output
- Gensalgs- eller bytteværdi, når produktlinjen ændres
At købe til prisen alene er forsvarligt for et kortsigtet produkt med lav tolerance. For alt, der kører tre skift over fem år, betyder drevarkitekturen og servicenetværket mere end fakturaen.
Ofte stillede spørgsmål
Q1. Hvad er en plastsprøjtestøber?
Det kan betyde maskinen, der smelter og sprøjter plastik ind i en form, eller det firma, der driver disse maskiner. Ved køb af udstyr betyder det maskinen, beskrevet ved dens klemkraft, skudstørrelse og drivsystem.
Q2. Hvordan vælger jeg den rigtige sprøjtestøbemaskine til mit produkt?
Start fra det projicerede areal, vægtykkelse, materiale- og hulrumstal, og bekræft derefter klemmekraft, skudvægt, spændestangsafstand og tørcyklus. Først efter at disse fire er rettet, bør du sammenligne prisen på drevarkitektur og sprøjtestøbemaskine.
Q3. Hvor meget koster en plastsprøjtestøbemaskine?
Prisskalaer med klemkraft, drevtype, skrue- og cylinderspecifikation, controller og muligheder, så en enkelt figur er meningsløs uden et modelnummer. Bed altid om et tilbud knyttet til en specifik model og en specifik støbeform.
Q4. Hvad er spændekraft og hvordan beregnes den?
Klemkraft holder formen lukket mod hulrumstryk, og det estimeres som projiceret areal ganget med hulrumstryk plus en sikkerhedsmargin. Underdimensionering forårsager flash- og skimmelskader; overdimensionering spilder penge og energi.
Q5. Hvad er forskellen mellem servo-, hybrid- og helelektriske sprøjtestøbemaskiner?
Servo hydraulisk machines match pump output to demand, hybrid machines add an electric injection axis, and all-electric machines remove hydraulics from the main axes. The difference shows up in energy use, repeatability and maintenance.
Q6. Hvilken maskine er bedst til PET-præforme og tyndvægsemballage?
PET-præforme har brug for en dedikeret PET-maskine med skruegeometri med lav forskydning og repeterbarhed for tæt skud, mens tyndvæggede emballage har brug for en højhastighedsmaskine med hurtig indsprøjtningsrespons. En maskine til almen brug koster normalt mere i skrot end prisforskellen.


 haixiong@highsun-machinery.com
 haixiong@highsun-machinery.com
 +86-136 8570 6288
